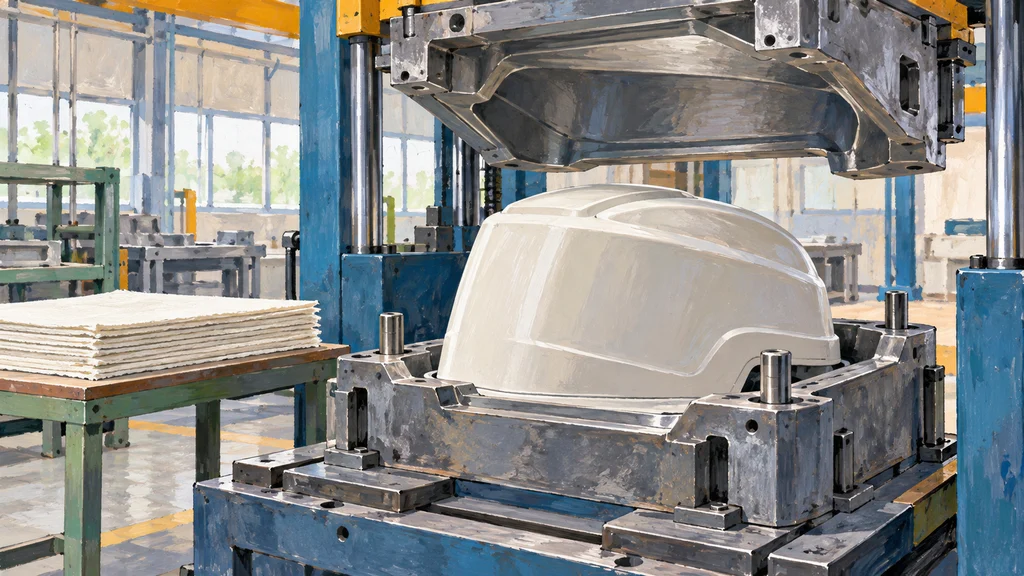
船外機のエンジンカバーに、成形工程で必要とする熱エネルギーが少ない新材料High-Cycle SMCが採用された。ヤマハ発動機の調査では、従来材料より成形サイクルタイムを20%短縮している。塗装可能な材料で、2025年から製品に使用されている。
塗装可能な新材料をエンジンカバーに採用
成形材料のHigh-Cycle SMC(Sheet Molding Compound)は、ヤマハ発動機、船外機を製造するヤマハマリン、材料メーカーの日本コンポジットが共同開発した。塗装可能なこの材料は、2025年からヤマハ船外機のエンジンカバーに使用されている。採用した船外機の製造はヤマハマリンが担う。
材料と工程の最適化で必要な熱を減らす
SMCは熱硬化性樹脂の一種で、一般に成形時に多くの熱エネルギーを必要とする。ヤマハ発動機は、High-Cycle SMCの主な利点を、この成形工程で必要とする熱エネルギーの少なさとしている。開発に携わった3社は、材料と製造工程の両方を継続的に検証し、最適化した。
充填から取り出しまでを20%短縮
材料を使った成形の比較では、ヤマハ発動機の2026年3月の調査で、従来材料に対して成形サイクルタイムが20%短縮された。この時間は、1個分の材料を金型に充填してから、完成品を取り出すまでの工程全体を指す。
成形時のCO₂排出量も20%削減を見込む
成形工程では、蒸気を作るためにガスと電力を使用する。ヤマハ発動機は、ガス燃焼と電力使用に伴う温室効果ガス排出をScope 1とScope 2に位置付けている。High-Cycle SMCによる成形時のエネルギー使用削減で、CO₂排出量も20%減ると見込んでいる。