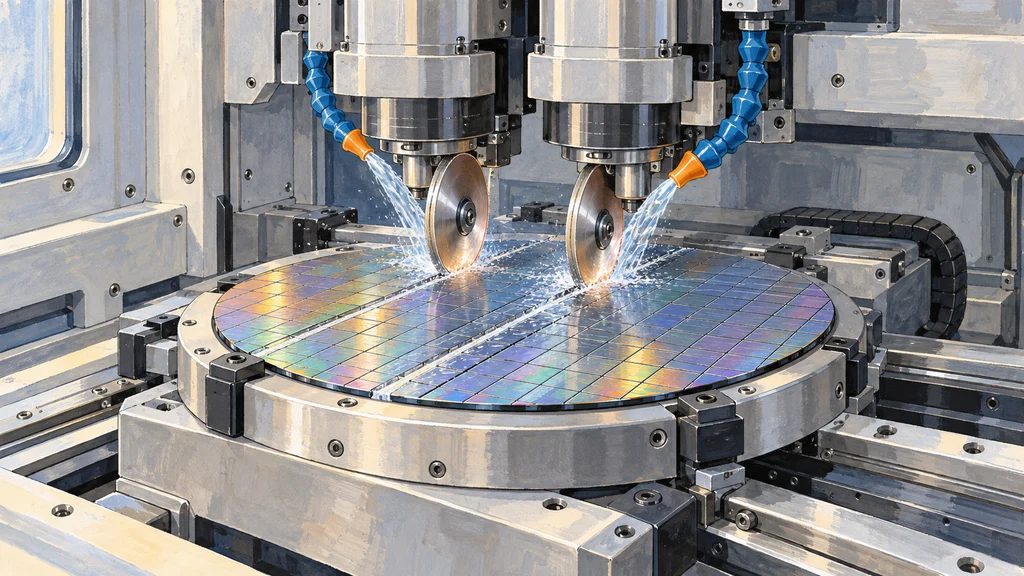
8インチウエハー対応の全自動切断装置DFD6342は、高効率モーターで発熱を抑え、冷却水の使用量を減らした。ディスコは削減率を63%としている。加工軸の戻り動作とセットアップも短縮し、特定の切断条件で時間当たりの処理数を6.4%高めた。
ブレード間隔と加工前後の動作を短縮
半導体製造装置メーカーのディスコが開発した全自動ダイシングソーDFD6342は、直径8インチのウエハーに対応し、購入可能になっている。従来機DFD6341の後継機として、半導体ウエハーやパッケージ、電子部品などの切断と溝加工を担う。
加工部では、向かい合うブレードの間隔を19.8mmに短縮し、カットライン数を増やした。加工軸の戻り時間に加え、新しい非接触セットアップ機能NCSでセットアップ時間も短くしている。
ディスコによると、これらの改良によって時間当たりの処理数は6.4%向上した。比較条件はダイ寸法2×2mm、切断速度50mm/sのステップカットで、NCSはオプションとして用意する。
ブレード交換を自動化して停止時間を減らす
切断に使うブレードの交換には、オプションの自動ブレード交換機構ABCを用意する。この機構を搭載すると、ブレード交換作業を自動化できる。
ディスコは、交換の自動化によって装置の停止時間が減り、作業者の関与も少なくなるとしている。交換に伴う停止を短くすることで、装置の稼働率を高められるという。
モーターの発熱低減で冷却水使用量を63%削減
加工部のスピンドルには、高効率モーターを採用した。ディスコは、モーターの発熱を抑えたことで冷却水使用量を63%削減したとしている。
水の削減に加え、空気の使用量も見直した。空気流量を最適化した結果、使用量を20%削減したという。
19インチ画面で操作とブレード状態の確認
操作用タッチパネルは、従来機の15インチから19インチへ大型化した。操作ボタンを大きくし、よく使う画面へ移るショートカットを配置している。
操作画面では、ログデータをグラフとして表示することもできる。エラーの発生頻度やブレードの状態を視覚的に把握できるようにした。